

龙丽金属材料(舟山市分公司)
你们的信任就是给我们的动力,我们的宗旨是合作共赢,达到双方的满意,为您做独到的 超厚壁无缝钢管、合金无缝钢管、15CrMo无缝钢管、Cr5Mo无缝钢管、TP304无缝钢管、输送流体无缝钢管,感谢大家对我们的支持,为您制作好的 超厚壁无缝钢管、合金无缝钢管、15CrMo无缝钢管、Cr5Mo无缝钢管、TP304无缝钢管、输送流体无缝钢管产品是我们不懈的动力,多谢大家在百忙之中能够看到我们龙丽金属材料(舟山市分公司)的信息,只要您一个电话,我们会与您沟通,和以实惠的 超厚壁无缝钢管、合金无缝钢管、15CrMo无缝钢管、Cr5Mo无缝钢管、TP304无缝钢管、输送流体无缝钢管价格回报您们的信任,我们历经多年发展,在 超厚壁无缝钢管、合金无缝钢管、15CrMo无缝钢管、Cr5Mo无缝钢管、TP304无缝钢管、输送流体无缝钢管行业已有良好知名度。


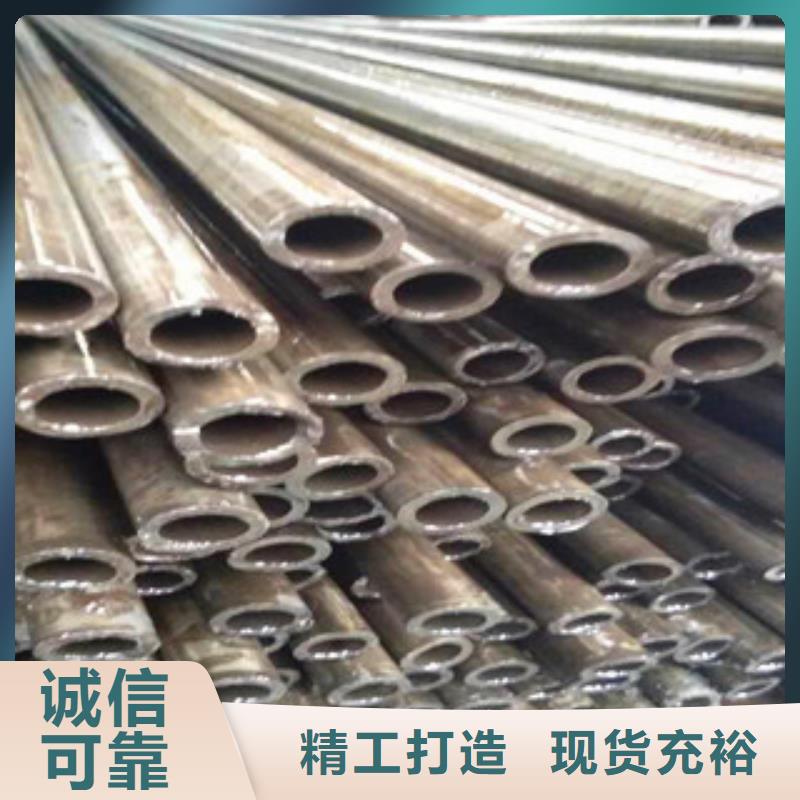
精密钢管常用集装箱的体积计算表。小口径规格精密钢管来装箱可以不考虑集装箱的体积,但是如果大口径精密钢管装箱的话就要计算一个集装箱可以装多少根精密钢管。
我们用直径406,壁厚12.7的精密钢管装20尺柜来计算一下:
(宽)2350÷406=5.7(支) (高) 2390÷406=5.8(支)
这就是20尺小柜可以并排放5支精密钢管,放5层就是25支406的精密钢管。再乘以精密钢管的单支重量123kg那么就可以计算出每个20尺的标准小箱可以装406的大口径精密钢管大约重18吨。


精密钢管生产介绍:
选择冷拔机道次变形量的影响因素有:金属的冷加工性能(包括金属的强度和塑性)、管身强度(拔制时不能出现拔断现象)、拔管机能力以及选用的拔制方式(见管材冷轧冷拔)和模具类型(见冷拔管工具)。在选择拔制道次变形量时还应考虑的因素有:连拔道次(道次中间不经热处理)的多少,热处理、酸洗、润滑质量的好坏。
变形道次的确定
变形道次按下式确定:式中为由管料加工到成品的总延伸系数,;F0为管料截面积;Fk为成品管截面积;μc为平均延伸系数。
在采用轧拔结合方案时,可先根据机组中冷轧管机和冷拔管机的配置以及冷轧管机已有的孔型系统等具体条件,确定由冷轧转为冷拔时中间管的尺寸,然后再分别计算冷轧和冷拔的道次,两者之和即为总的变形道次。
工艺程序表
表1为拔制25mmx2mm锅炉管的拔制道次和各道变形量计算。表2为拔制力计算和拔管机选择。表3为辅助工序和模具类型选择。


精密钢管生产方式:
(10)流体动力润滑拔管。图9为流体动力润滑拔管的示意图。拔管时在拔管模前安装一个压力管,压力管具有一定的长度lH,其内壁与管料外表面之间只存在较小的间隙。拔制过程中,润滑剂由向前移动的管材携带通过压力管到达变形区前。由于压力管内壁与管材表面之间的间隙较小,而拔制后随管材一起离开变形区的润滑剂又比较少,因此,润滑剂在通过压力管时受到强力的挤压,润滑膜的压力P逐渐升高,这就是流体动压的效应,它是建立流体动力润滑拔制的物理基础。若在变形区前润滑膜的压力达到足以使管材表面和模壁分开,使两者之间完全充满润滑剂,形成液体摩擦,这样可大大改善润滑条件,达到降低拔制力提高道次变形量以及减少模具消耗的目的。实现流体动力润滑拔管的基本条件是:有一个具有一定长度的压力管,拔制速度较高,使用粘度较高的润滑剂。流体动力润滑主要用于无芯棒拔管。
